
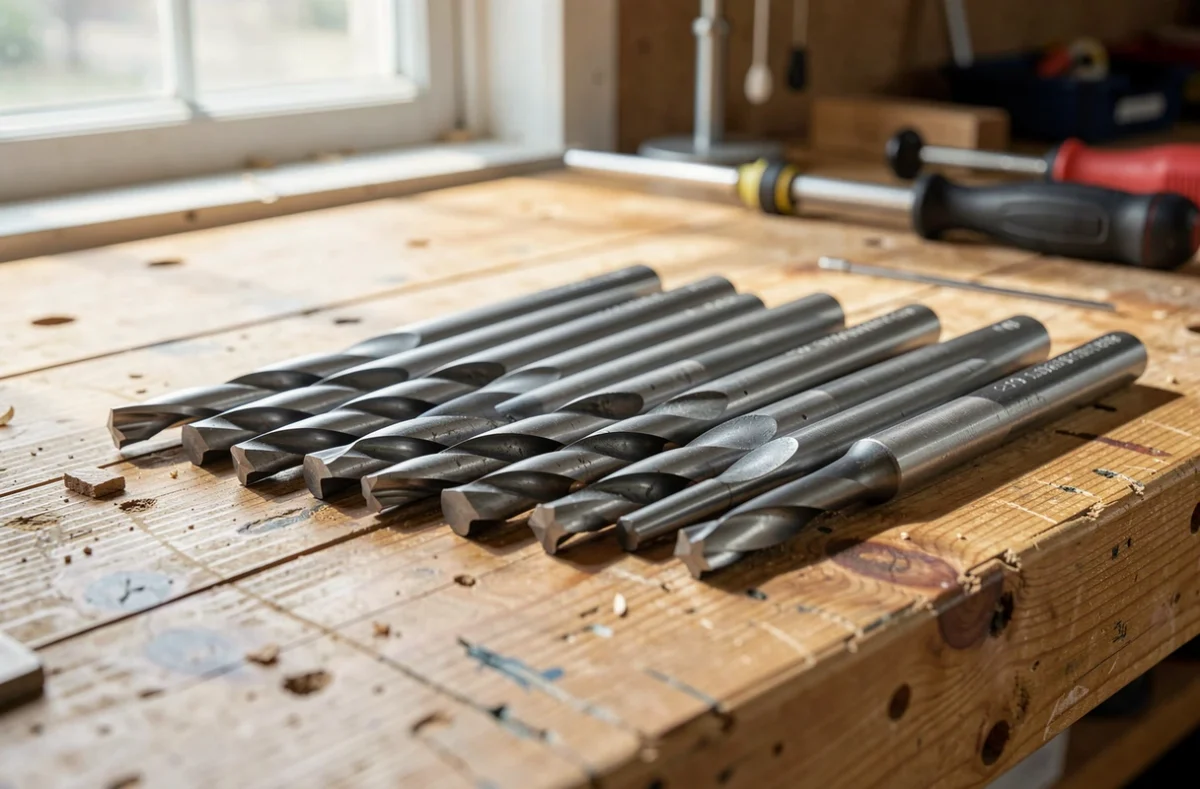
L’angle d’affûtage d’un foret se règle d’abord sur la pointe : un foret hélicoïdal en acier rapide (HSS) s’affûte couramment à 118° pour percer l’acier. Les métaux durs comme l’inox demandent une pointe plus ouverte, les matières tendres une pointe plus aiguë. Deux autres réglages décident du résultat, la dépouille derrière les lèvres de coupe et la symétrie des deux lèvres.
Les angles d’un foret hélicoïdal et leur rôle
Un foret hélicoïdal se décrit par trois angles. L’angle de pointe est celui que forment les deux lèvres de coupe vues de face. L’angle de dépouille est l’inclinaison de la face située derrière chaque lèvre, et l’angle d’hélice correspond à la spirale des goujures.
Seuls les deux premiers se reprennent à l’affûtage. L’hélice est fixée à la fabrication et ne bouge pas, tant que le foret n’est pas raccourci par des affûtages répétés. Pour le vocabulaire, une mèche et un foret désignent le même outil dans l’usage courant, la mèche étant plutôt le terme du bois, comme dans l’affûtage des mèches à bois.
Quel angle de pointe selon le matériau à percer
La pointe à 118° est la valeur de référence des forets HSS : on la retrouve par exemple sur les fiches de forets étagés pour inox, au premier étage. Plus la pointe est ouverte, plus l’arête de coupe est courte et robuste, ce qui convient aux matériaux résistants. Une pointe aiguë pénètre vite et centre bien, mais s’use ou accroche dans un métal dur.
| Matériau | Pointe conseillée | Remarque |
|---|---|---|
| Acier courant | 118°, valeur standard | Réglage de base de la plupart des forets HSS |
| Inox et aciers alliés | Plus ouverte que 118° | Vitesse lente, lèvres bien affûtées pour éviter l’écrouissage |
| Fonte | Proche de 118° | Copeaux courts, peu de lubrification nécessaire |
| Aluminium, cuivre, laiton | Souvent un peu plus aiguë | Matières tendres qui tendent à coller ou à happer le foret |
| Plastiques | Pointe aiguë, lèvres peu agressives | Faible vitesse pour ne pas fondre la matière |
Les fabricants indiquent la valeur exacte sur la fiche de chaque foret : en cas de doute, mieux vaut la relire que de s’en remettre à une moyenne. Pour la vitesse de rotation qui accompagne ces réglages, le choix d’une perceuse et de ses plages de régime compte autant que la pointe.
L’angle de dépouille, le réglage souvent oublié
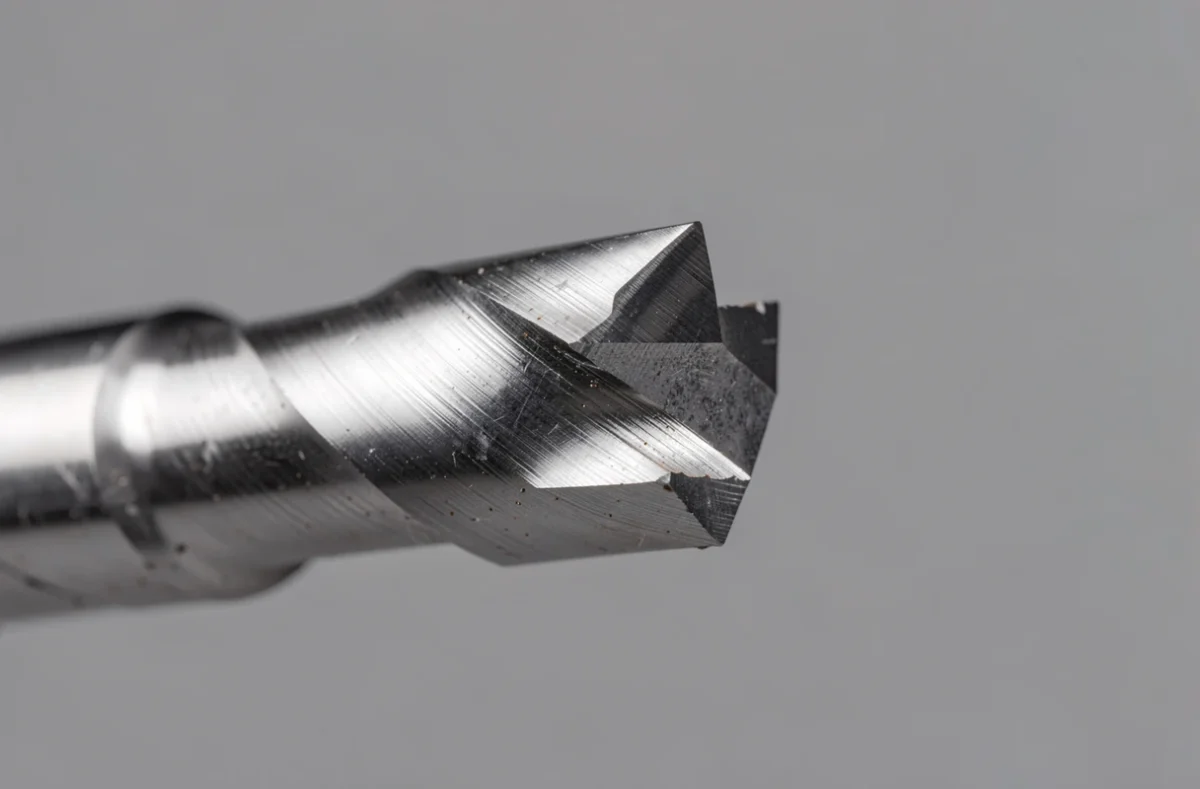
La dépouille dégage la face située derrière la lèvre de coupe, pour que seule l’arête touche le matériau. Trop faible, le foret frotte au lieu de couper : il chauffe, bleuit et n’avance plus malgré la pression. Trop forte, la lèvre s’amincit et s’écaille dès qu’elle rencontre une matière dure.
Un foret mal affûté sur ce point garde pourtant un aspect correct à l’œil. Un foret qui chauffe sans entamer le métal manque de dépouille, c’est le premier symptôme à surveiller avant de forcer sur la perceuse.
Forets béton et carbure : un cas à part
Un foret à pointe en carbure, comme ceux du béton, ne s’affûte pas sur une meule classique : le carbure se travaille à la meule diamantée, avec l’angle donné par le fabricant. Sur un petit diamètre, l’opération coûte souvent plus cher que le foret neuf.
Pour les forets à béton, l’affûtage a donc surtout un intérêt sur les grands diamètres, utilisés en nombre. Pour les autres, remplacer l’outil reste le plus simple, et l’angle de pointe de ces forets n’est pas celui d’un foret HSS.
Tenir l’angle à la meule ou avec une affûteuse
Sur un touret, l’affûtage à main levée demande de poser la lèvre de coupe à plat sur la meule, parallèle à son axe, puis d’incliner le foret selon l’angle de pointe voulu. Un mouvement de rotation d’environ un quart de tour, combiné à un léger abaissement du manche, crée la dépouille. On refroidit le foret dans l’eau entre deux passes, car un acier rapide qui bleuit perd sa dureté.
Le touret doit être solidement fixé, comme le recommande l’article sur l’équipement de l’atelier. Les lunettes et les gants sont obligatoires face à une meule, ce que détaille la page sur les protections pour bricoler.
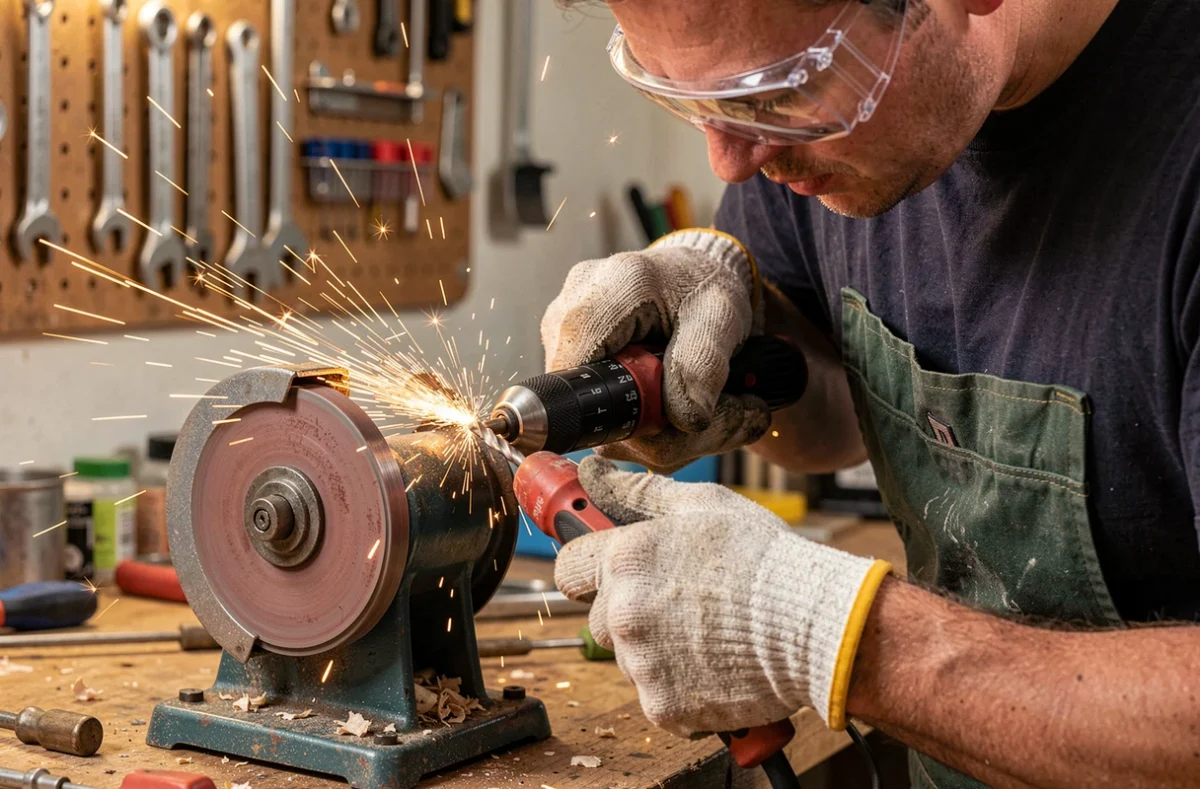
Une affûteuse de forets supprime l’essentiel du geste : le foret se cale dans un support, l’angle de pointe se règle sur l’appareil et la dépouille vient du mouvement du support. Pour un usage courant, une meule à grain moyen suffit sur un foret HSS ; un grain fin sert à la finition. Un angle réglé sur l’appareil reste identique d’un foret à l’autre, ce qui compte quand on repasse tout un jeu.
Contrôler l’affûtage avant de percer
Le gabarit d’angle est un outil qui permet de contrôler l’angle de la pointe et la longueur des lèvres de coupe, selon la définition de l’Office québécois de la langue française. On l’applique contre la pointe : si la lame du gabarit épouse les deux lèvres, l’angle est bon.
- Les deux lèvres ont la même longueur, sinon le trou sort plus large que le foret.
- L’arête transversale, au centre, est bien centrée sur l’axe.
- Le premier essai donne des copeaux réguliers des deux côtés : un seul copeau signale une lèvre qui travaille plus que l’autre.
Un foret cassé ou ébréché ne se retouche pas par endroits : il se repointe entièrement, lèvre après lèvre, jusqu’à retrouver une arête vive. Un foret trop court après plusieurs affûtages perd son rendement, et il vaut mieux alors en prendre un neuf.


